工程机械加工精度控制方法及常见问题解决方案
机械加工精度:从“能做”到“做精”的关键跨越
在工矿设备与工程器械的实际生产中,我们常遇到一种尴尬:图纸标注±0.02mm,实际车出来的零件却总在±0.05mm徘徊。这并非机床不行,往往是工艺链上的某个细节失控。作为原平市美铃工程设备厂的技术团队,我们深知工程设备加工精度的稳定性,直接关系到矿山机械的装配寿命与运行安全。今天抛开理论空谈,结合车间一线经验,聊聊那些真正影响精度的“隐形杀手”。
一、热变形与应力释放:被忽视的“时间变量”
粗加工后直接精车,是许多新手常犯的错。以我们加工大型工矿设备底座为例,毛坯余量高达8mm时,若不做时效处理,切削热会让工件在精加工后3小时内产生0.03-0.06mm的形变。
我们的解决路径很实在:粗车后放置24小时以上,或采用振动时效设备干预。同时,精加工时对切削液流量进行强制控制,保证温升不超过环境温度5℃。这组数据看着简单,却能减少70%以上的尺寸漂移投诉。
二、装夹变形:薄壁件与长轴件的“软肋”
针对易变形的工程器械轴类零件,传统三爪卡盘往往越夹越弯。我们改用轴向定位+辅助支撑的方式:
- 采用液压浮动卡爪,使径向夹紧力降低40%,同时保证扭矩传递
- 在工件悬伸端增加中心架,并配合百分表实时监测跳动量
- 对直径小于60mm的长杆件,改用弹性夹头+后拉式涨紧结构
某次为煤矿客户加工一批油缸活塞杆(长度1.5米),通过上述方法,将圆度误差从0.08mm压缩至0.025mm以内,完全满足往复密封要求。
三、刀具磨损补偿:别让“新刀”变“钝刀”的瞬间失控
批量加工时,刀具磨损曲线呈非线性——往往前20件精度稳定,第21件开始急剧超差。这正是机械加工中最棘手的隐性不稳定性。我们采用在线测量+自动补偿方案:每加工10件,用测头回测关键孔径,若偏移超过0.012mm,程序自动修正刀补值。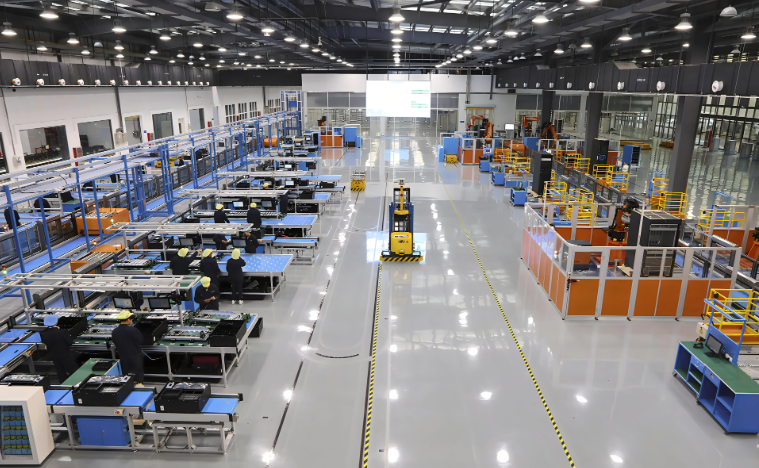
这种做法的直接收益是:批量300件以上的工程设备零件,CPK值稳定在1.33以上,避免了整批报废的悲剧。当然,对于通用机械设备加工,如果成本有限,至少要做到每班首件全检+末件对比。
案例:非标齿轮箱体加工精度救火记
去年某工矿设备客户返修一批齿轮箱体,同轴度超差0.05mm。我们到场排查发现:该箱体在立式加工中心上采用“底面定位”装夹,但因底面存有毛刺,实际定位面接触率不足30%。处理方式极为简单——增加一道倒角工序并人工铲刮定位基准面,使接触率提升至85%以上。结果同轴度一次合格率从82%跳升至99%。
这个案例说明:精度问题,有时并非加工本身,而是“定位基准”的真实性出了问题。
结语:精度是系统工程,更是责任
在美铃厂,我们始终认为,无论是标准机械设备还是非标工程器械,精度控制的核心在于对工艺细节的敬畏。从不迷信昂贵机床,而是通过热管理、装夹优化、刀具补偿和基准处理,这四个抓手让每台出厂设备都经得起千分尺的检验。若您正被类似加工难题困扰,欢迎交流探讨——毕竟,工程设备的可靠性,就藏在这些毫厘之间的坚持里。