原平工矿设备机械加工工艺对工程质量的影响分析
工矿设备在井下和露天工况中服役,其寿命与可靠性往往不取决于设计图纸的华丽,而取决于机械加工环节的每一刀进给量和每一次热处理曲线。原平市美铃工程设备厂在长期为煤矿、非煤矿山提供配套工程器械的过程中,深刻体会到:加工工艺的偏差,会在设备投运后被应力放大数倍,最终反映为焊缝开裂、轴承位磨损等致命故障。
关键工序的工艺参数控制
以我们承接的某型刮板输送机链轮轴组为例,其40CrNiMoA材质的轴颈部位,需经过“粗车-调质-半精车-中频淬火-精磨”五道核心流程。调质工序中,淬火温度必须稳定在850℃±10℃,回火温度控制在580℃±15℃,否则硬度均匀性将突破HRC 28-32的设计窗口。而在精磨阶段,我们严格限制磨削烧伤风险,将砂轮线速度控制在35m/s以内,并辅以磁性分离器过滤冷却液中的铁屑微粒。
这种对参数的执着,直接决定了工程设备在重载冲击下的抗疲劳能力。曾有矿方反馈,部分同类工矿设备在运行3000小时后出现花键磨损,而采用我们优化进给量(由0.15mm/r降至0.08mm/r)后,同批次产品的使用寿命延长至8000小时以上。
公差分配与形位公差的一致性
在工程器械装配中,过盈配合的“虚假过盈”是常见隐患。若机械加工阶段忽视圆柱度要求,仅靠通止规检验孔径,装配时可能因局部干涉产生微观裂纹。原平市美铃工程设备厂对关键配合面采用马波斯主动测量系统,在磨削过程中实时反馈尺寸,确保直径公差控制在IT6级以内,同时要求圆度误差不大于尺寸公差的1/3。这一点对液压支架立柱缸筒的内孔加工尤为重要——我们使用珩磨工艺将粗糙度稳定在Ra0.2-0.4μm,而非依赖抛光去掩盖波纹度缺陷。
加工工艺中的常见误区与规避
很多用户误以为“设备精度越高越好”,但井下工况其实需要的是韧性与耐磨的平衡。例如,锚杆钻机回转器齿轮若刻意追求高表面硬度(如HRC62),反而容易在冲击载荷下出现齿面剥落。我们建议将渗碳层深度控制在1.2-1.8mm,并保留心部足够的调质索氏体组织。另一个高频问题在于热处理变形补偿量预留不足——长轴类零件在渗碳淬火后弯曲量可达0.5mm/m,若工艺路线中未设计校直工序或预留磨削余量,将导致后续加工无法修正。
常见问题还包括:
1. 忽视刀具磨损补偿,导致批量尺寸漂移;
2. 切削液浓度低于5%时,易产生积屑瘤破坏表面粗糙度;
3. 焊接结构件未进行充分的去应力退火(保温时间不足2h/50mm厚度)。
针对这些问题,我厂在每批次工矿设备出厂前,均执行三坐标抽检与磁粉探伤的双重验证。我们注意到,加工过程中的“清洁度控制”往往比最终清洗更重要——在精加工工序间增加高压去毛刺步骤,可显著降低液压系统早期污染磨损风险。
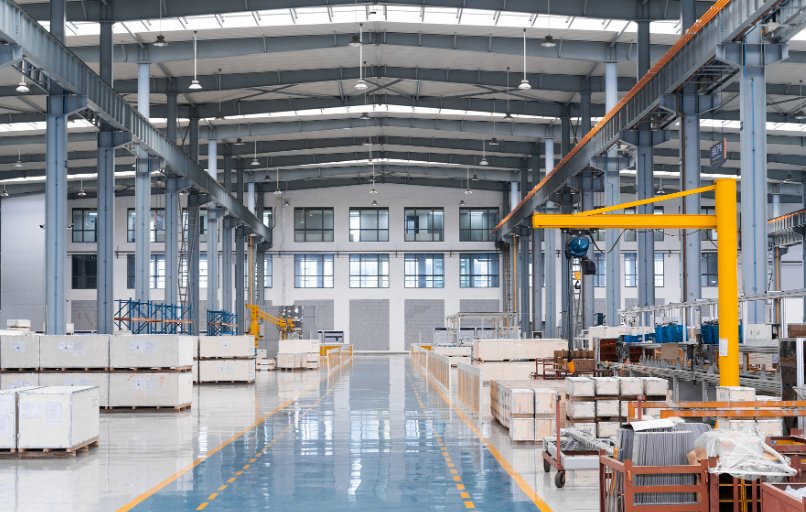
从毛坯锻造到成品装配,每一道机械加工都在为工程设备的全生命周期写入“基因代码”。原平市美铃工程设备厂通过将工艺参数数字化、检测频次标准化,使工矿设备的一次调试验收合格率稳定在98.6%以上。我们深知,工程器械的可靠性不是检验出来的,而是加工出来的——这正是机械加工工艺对工程质量最本质的影响所在。