工程机械加工精度控制技术及常见误差消除方法
在工矿设备的制造链条中,机械加工精度直接决定了设备运行的稳定性与使用寿命。无论是矿用输送机的滚筒轴,还是工程器械的液压阀体,哪怕0.01毫米的偏差,都可能在重载工况下引发剧烈振动甚至失效。原平市美铃工程设备厂结合多年一线加工经验,从工艺参数、误差溯源与现场控制三个维度,梳理出一套行之有效的精度管控思路。
一、核心工艺参数的控制基准
对于车削、铣削与磨削工序,热变形与切削力是影响尺寸精度的两大变量。以45#钢轴类零件为例,粗加工时建议采用背吃刀量2.5-3mm、进给量0.2-0.3mm/r,将切削热控制在200℃以内;半精加工阶段则需将转速提升15%-20%,同时减小背吃刀量至0.5mm左右,为精加工预留均匀的加工余量。
精加工环节,切削速度宜控制在80-120m/min,并配合充足的乳化液冷却。若加工高硬度合金材料,建议将切削深度降至0.1-0.15mm,并采用CBN刀具,以减少刀具磨损带来的尺寸漂移。
二、常见误差来源与消除对策
实际生产中,机床几何精度误差(如主轴径向跳动超差)和工艺系统受力变形是最常见的两类问题。针对主轴跳动,需定期使用千分表检测主轴锥孔径向跳动,若超过0.008mm应调整轴承预紧力或更换轴承。
- 热误差补偿:在连续加工30分钟后,暂停5分钟让机床回温,或采用实时温度传感器反馈补偿坐标偏移。
- 刀具磨损管理:每加工50件后测量一次刀具后刀面磨损量,VB值超过0.3mm必须强制换刀。
- 装夹变形控制:薄壁件采用软爪或液性塑料夹具,夹紧力控制在200-300N,避免径向挤压变形。
三、现场操作中的关键注意事项
在工矿设备的批量加工中,首件检验与过程抽检必须形成制度。每班首件需全尺寸检测,包含圆度、圆柱度、表面粗糙度(Ra≤1.6μm);加工过程中每15件抽检一次关键尺寸。此外,切削液的浓度与清洁度也直接影响表面质量,建议每周检测一次浓度(控制在5%-8%),并定期过滤杂质。
值得注意的是,环境温度对精密加工的影响常被低估。车间温度波动超过±3℃时,一米长的钢件热膨胀量可达0.036mm。因此,精密设备区域建议安装恒温空调,或将加工时间安排在温度相对稳定的夜间班次。
四、常见问题速查
操作人员常遇到的几个问题及快速排查方法如下:
- 表面出现振纹:优先检查刀具悬伸长度(应小于刀杆直径的1.5倍),其次查看工件装夹是否刚性不足。
- 尺寸分散度大:排查主轴轴承间隙是否过大,或进给系统滚珠丝杠是否存在反向间隙。
- 加工后工件变形:粗加工后增加去应力退火工序,或采用二次装夹半精加工释放内应力。
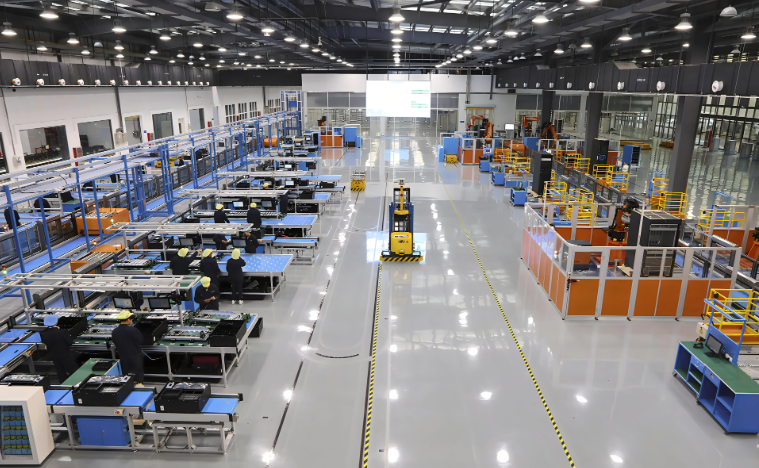
工程设备与机械设备的加工精度提升,从来不是单一参数的调整,而是从工艺设计到现场执行的全链条控制。原平市美铃工程设备厂在多年为矿山、冶金行业配套机械加工件的过程中,始终将误差溯源作为质量改进的起点——只有弄清楚偏差从哪里来,才能从根本上消除它。对于工矿设备制造企业而言,建立每台机床的精度档案、每类零件的工艺数据库,远比盲目追求高精度设备更重要。希望以上经验能为同行提供一些参考,也欢迎业界同仁交流探讨。