工程机械结构件加工工艺升级:美铃设备厂热处理技术优势说明
📅 2026-06-22
🔖 工程设备,机械设备,工矿设备,工程器械,机械加工
在现代工程机械领域,结构件的热处理质量直接决定了设备的寿命与可靠性。原平市美铃工程设备厂深耕工矿设备制造多年,近期对结构件加工工艺进行了系统性升级,重点强化了热处理环节的技术优势。通过引入自动化温控淬火线和深层渗碳工艺,我们实现了从毛坯到成品的全流程精度控制。这不仅提升了工程器械的耐磨性,更让机械加工后的部件在重载工况下保持稳定性能。
热处理工艺的核心参数与升级要点
针对工程设备常见的轴类、齿轮和箱体结构件,美铃设备厂新产线采用三段式加热工艺:预热阶段控制在650℃±10℃,保温阶段升至880℃,最后进行油淬或等温淬火。以40Cr材质的回转支承座为例,升级后的硬化层深度达到1.8-2.2mm,表面硬度均匀性偏差控制在HRC±2以内。相比传统工艺,工件变形量减少约40%,这得益于我们设计的专用淬火夹具和循环冷却系统。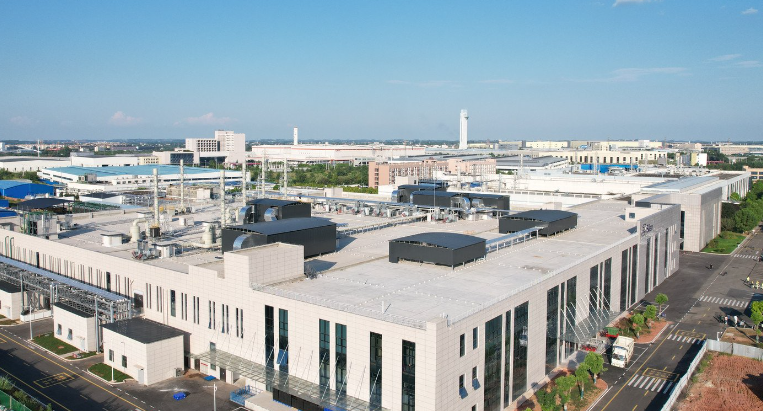
关键注意事项:避免常见的工艺误区
- 加热速度控制:对于壁厚不均的结构件,必须采用阶梯升温,防止热应力导致裂纹。我们在升温过程中内置了3个测温点,实时反馈温度梯度。
- 冷却介质选择:不同材质的机械设备部件需匹配不同淬火液。例如,低合金钢使用快速淬火油,而弹簧钢则需采用水基聚合物溶液。
- 回火时效管理:高精度工矿设备零件应进行两次回火,间隔时间不少于4小时,以消除残余奥氏体。
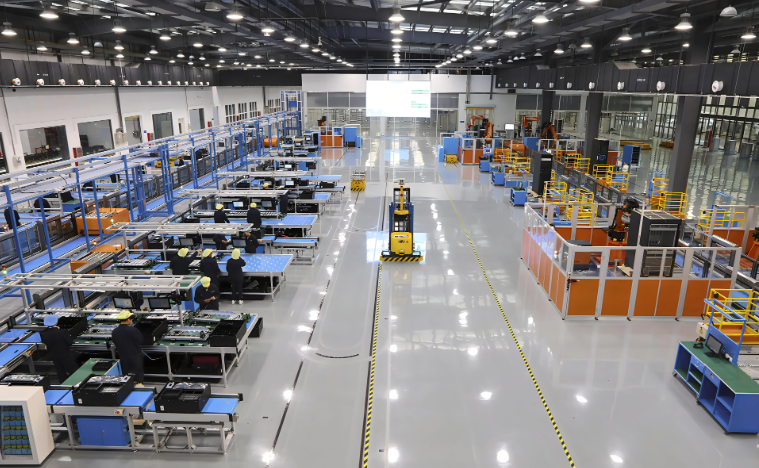
常见问题解答:热处理工艺中的实际挑战
- 问:结构件热处理后出现软点怎么办?
通常是冷却不均或表面脱碳导致。美铃设备厂通过优化搅拌器转速(≥150rpm)并增加保护气氛,将软点缺陷率从3%降至0.2%以下。 - 问:批量生产如何保证工艺一致性?
我们部署了MES系统记录每批次工件的工艺参数曲线,并定期用洛氏硬度计和显微组织分析仪进行抽样检测。
此外,在机械加工后的精磨阶段,我们严格控制磨削量(单次进刀≤0.03mm),避免因磨削热导致表面二次回火。这种对细节的专注,让美铃设备厂的产品在苛刻的矿山工况下仍能保持高可靠性。
热处理技术对工程机械性能的实际提升
以某型号挖掘机的履带链轨节为例,经过升级工艺处理后,其接触疲劳寿命从120万次提升至180万次(JIS标准测试)。这直接减少了工矿设备用户的维保频次。同时,我们针对大型铸钢件开发了变温回火技术,使冲击韧性(KV2)达到27J以上,远超行业通用标准。
在工程设备制造领域,热处理从来不是孤立的工序。美铃设备厂将机械加工与材料科学深度结合,通过持续优化工艺参数,确保每一件出厂的工程器械都具备优异的综合机械性能。未来,我们还将探索真空热处理和深冷处理技术,为行业提供更耐用的结构件解决方案。