工程设备定制加工方案:非标机械零部件的制造流程解析
在工矿设备与工程器械的实际应用中,非标零部件的定制加工从来不是简单的“照图施工”。它牵扯到材料选型、热处理工艺、公差配合以及后续装配的诸多隐性环节。原平市美铃工程设备厂深耕机械加工领域多年,今天就从一线制造的角度,拆解一套完整的非标零部件定制流程,供设备采购和技术同仁参考。
一、非标定制的核心:从“能用”到“好用”的跨越
很多工程设备故障并非源于设计缺陷,而是加工环节对工况理解不足。以我们厂近期为某煤矿改造的截齿座为例,客户原图纸标注为42CrMo调质处理,但实际使用中频繁断裂。我们技术组介入后,将工艺调整为中频淬火加低温回火,表面硬度从HRC28提升至HRC52,同时保留心部韧性,单件使用寿命延长了近三倍。这说明,机械加工不只是尺寸达标,更要对材料的服役环境负责。
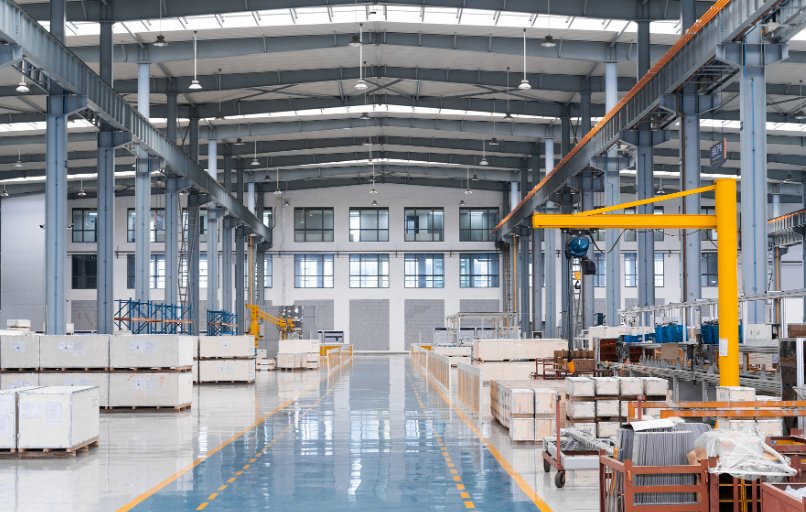
二、制造流程中的四个关键控制点
一套成熟的非标加工方案,通常围绕以下环节展开,每一步都直接关系最终品质:
- 毛坯与材料复验:杜绝以次充好,关键承力件必须做光谱分析,确保化学成分符合国标或美标。
- 粗加工与应力释放:大型工矿设备铸件粗车后需安排时效处理,否则精加工后变形量难以控制。
- 半精加工留量设计:根据工件刚性预留0.3至0.5毫米精车余量,避免让刀现象。
- 精加工与在线检测:三坐标抽检与操作工自检双轨并行,关键孔径尺寸CPK值需大于1.33。
其中,热处理工序往往是最容易被低估的一环。许多用户只关注最终硬度,却忽略了淬透深度和畸变量。我们厂内配有箱式电阻炉和盐浴炉,针对不同材质的工程器械部件,会专门调整升温曲线和冷却介质,确保变形量控制在每米0.05毫米以内。
三、案例:某型转载机溜槽的定制加工
去年十月,一家焦化企业委托我们制作一批高强度溜槽耐磨衬板。原方案采用16Mn板下料折弯,但磨损周期仅有四个月。我们建议改为耐磨钢NM400激光切割+水刀坡口,并优化了拼接焊缝位置,避开高应力区。同时,在衬板背面增加阻尼减震橡胶层,大幅降低了物料冲击噪音。这批机械设备投用后,检修周期延长至十一个月,客户一次性追加了四套备件订单。
四、关于公差与表面处理的务实建议
并非所有非标件都需要IT6级以上精度。对于配合面,我们建议明确标注最大实体原则,既能保证装配互换性,又可降低加工成本。表面处理方面,普通矿山设备推荐达克罗或低温镀铬,避免氢脆风险;而食品或化工行业则需考虑304L或316L材质,并做钝化处理。
工程设备的定制加工,本质上是一场材料学、力学与工艺经济性的平衡。原平市美铃工程设备厂始终认为,好的非标方案是“谈”出来的。我们欢迎客户携带图纸或旧件来厂实地考察,共同探讨加工细节与成本优化空间。无论您的项目处于样机试制还是批量生产阶段,合理的工艺流程设计都能让您的机械设备更耐用、更高效。