原平美铃工矿设备机械加工工艺质量管控体系详解
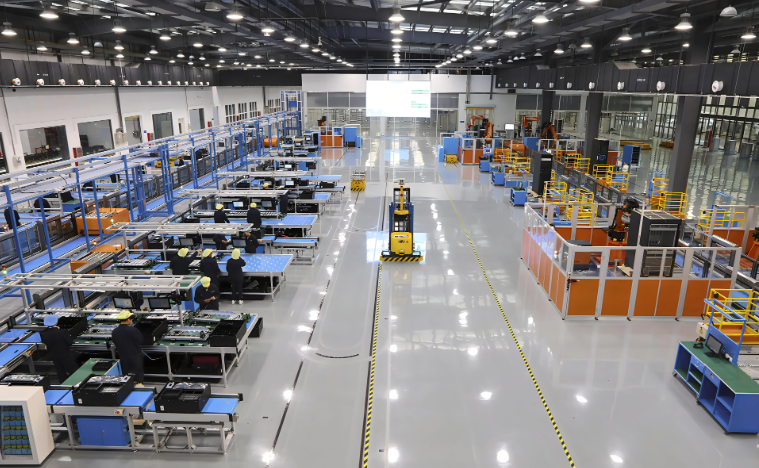
在原平市美铃工程设备厂的生产车间里,每一台工矿设备的下线,背后都有一整套严苛的机械加工工艺质量管控体系在支撑。这不仅仅是一套流程,更是我们团队二十多年来对工程器械可靠性近乎偏执的追求。从毛坯入厂到成品包装,每个环节都藏着硬核的技术细节。
核心管控参数与工艺步骤
我们针对工程设备关键零部件,制定了一套“三步走”的管控策略。第一步是材料预处理,所有钢材必须经过光谱仪成分分析,确保碳含量波动控制在0.02%以内,这直接影响后续热处理后的韧性。第二步是精密加工,在数控龙门铣上,我们要求主轴转速与进给量严格匹配,比如加工厚度为40mm的Q345B钢板时,切削速度稳定在120m/min,吃刀量不超过3mm,这样能有效避免加工硬化。第三步是在线检测,每完成一道工序,必须用三坐标测量仪抽检关键尺寸,公差带严格卡在IT7级以内。
现场管控的“三不”原则
在机械加工过程中,操作人员必须遵循“不接收、不制造、不传递”缺陷的铁律。举个例子,当车削机械设备的传动轴时,如果发现表面粗糙度Ra值超过1.6μm,必须立即停机调整刀补。我们每个月都会统计一次工序能力指数(Cpk),要求核心工序的Cpk值不低于1.33,低于这个数值的工艺参数会被强制优化。
- 刀具管理:每把硬质合金刀片的使用寿命精确到分钟,超过规定切削时间的刀片强制换下,杜绝“带病作业”。
- 冷却液监控:乳化液浓度每周检测两次,控制在5%-8%之间,防止因冷却不足导致工件热变形。
- 量具校准:所有游标卡尺、千分尺每班次前必须用标准块比对,误差超过0.01mm立即停用。
常见加工缺陷及应对策略
在实际生产中,我们最常遇到的是工矿设备结构件的焊接变形问题。特别是大型机架,焊接后对角线尺寸偏差可能达到2-3mm。我们的对策是:采用反变形法,在焊接前预先将工件垫高1.5-2mm,同时配合分段跳焊,每段焊缝长度不超过200mm,完成后自然冷却至室温再进行下一段。对于加工表面出现振纹的情况,通常是因为主轴轴承间隙过大或工件装夹刚性不足,这时需要检查刀杆悬伸比,确保不超过1.5倍直径。
这里需要特别强调一点:工程器械的装配环节往往被忽视,但它直接决定了整机寿命。我们在装配工程设备的减速机时,对齿轮啮合间隙有明确要求——法向侧隙必须控制在0.12-0.20mm之间,过紧会导致发热,过松则产生冲击噪声。操作工会用塞尺逐齿测量,并在装配记录卡上签字确认。
总结一下,机械加工质量管控不是靠喊口号,而是靠每一刀切削、每一次测量、每一个签字来兑现的。原平市美铃工程设备厂通过这些实实在在的工艺动作,确保出厂的每一台工矿设备都能在恶劣工况下稳定运行。如果您对我们的管控细节有疑问或需要定制化方案,欢迎直接联系我们的技术团队。