工程设备关键部件精密加工工艺与质量管控要点解析
精密加工:从毛坯到核心部件的蜕变之路
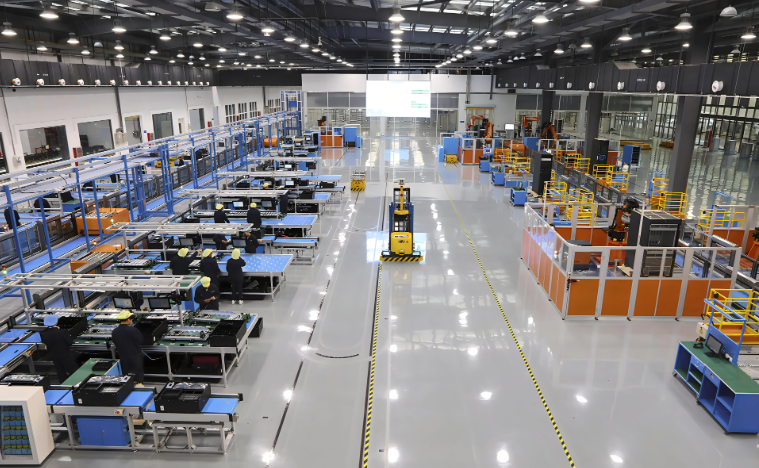
在原平市美铃工程设备厂,我们深知工程设备的可靠性往往取决于关键部件的加工精度。以工矿设备中常见的传动轴为例,其毛坯经热锻后,需经历粗车、半精车、精车及磨削四道工序。我们采用数控车床配合CBN刀具,在粗车阶段保持单边余量2.5mm,转速控制在800-1200r/min;进入精车阶段时,余量降至0.3mm,转速提升至2000r/min以上,配合切削液充分冷却,确保表面粗糙度稳定在Ra0.8以内。这仅仅是机械设备精密加工的第一步。
热处理与尺寸链控制:看不见的硬仗
很多同行容易忽略热处理变形对后续加工的影响。在加工大型工程器械的液压缸活塞杆时,我们采用分段淬火+深冷处理的工艺:先将部件在860℃保温2小时后油淬,随后转入-80℃深冷箱停留4小时,最后进行180℃低温回火。这一流程能将残余奥氏体含量控制在3%以下,同时将变形量限定在每米0.15mm以内。
尺寸链的计算同样关键。例如在组装多级齿轮箱时,我们要求每级齿轮的啮合侧隙严格控制在0.08-0.12mm之间。操作人员必须使用三坐标测量仪对每个端面、轴承孔的圆度和圆柱度进行逐项检测,并记录补偿值。任何超出±0.005mm的偏差,都需要返工修正——这不是小题大做,而是防止整机运行时产生异响和异常温升的底线。
质量管控的三道防火墙
在机械加工环节,我们建立了三道防线:
- 首件检验:每批次加工前,必须完成首件全尺寸检测,包括粗糙度仪、硬度计及光谱分析仪的联合验证。只有首件合格,才能批量生产。
- 过程巡检:每隔30分钟,质检员会抽查3件产品,重点监控刀具磨损引起的尺寸漂移。一旦发现某处直径偏差超过0.02mm,立即停机换刀并追溯前30件产品。
- 终检分档:成品按实际测量值分为A/B/C三级。A级用于高精度装配位,B级用于通用装配位,C级则降级使用或返工。这一分级策略有效避免了“一刀切”带来的资源浪费。
常见问题:加工振纹与表面烧伤
在实际生产中,工矿设备部件常出现两类棘手问题。一是振纹:当切削深度超过刀片承载极限时,工件表面会形成规律性波纹。我们的解决方法是调整刀尖圆弧半径至0.8mm,并将切削速度降低15%。二是磨削烧伤:若砂轮线速度过高或冷却不充分,表面会出现回火色带,严重时导致硬度下降HRC3-5。此时必须立即检查磨削液喷嘴角度,确保其对准磨削弧区,同时将磨削深度从0.03mm降至0.02mm。
另外,螺纹加工中常见的“烂牙”现象,多半源于丝锥磨损或排屑不畅。我们要求每加工200个M16螺纹孔后强制更换丝锥,并使用螺旋槽丝锥配合压缩空气吹屑,将故障率从2%降至0.3%以下。这些细节看似琐碎,却是保障工程设备长期稳定运行的根本。